Vara Stutt
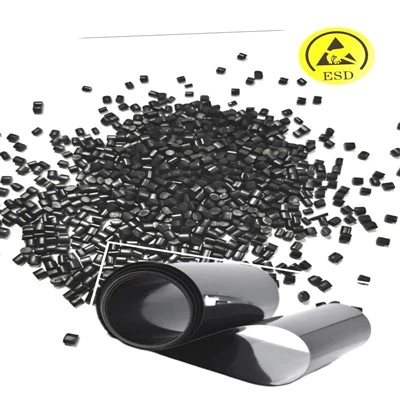
ÞettaLeiðandi masterbatch fyrir ABS laker hannað með mikilli-dreifingu kolsvart og hreinu ABS jómfrúarplastefni. Það gefur stöðugt, stillanlegt yfirborðsviðnám fyrirABS hitamótandi lakog andstæðingur-truflanir ABS innspýtingarhlutar. Mikið notað af hitamyndara fyrir ESD-umbúðir og kyrrstöðu-losandi plastíhlutaframleiðslu.


Kjarnaeiginleikar vöru
Samsett með innfluttu-háttar leiðandi kolsvarti með yfirburða vætu- og dreifingarafköstum, þessi ABS leiðandi masterbatch forðast algenga þéttingu kolefnisagna í þunnu lakvinnslu. Við tökum upp 100% hreint ABS plastefni sem burðarefni án endurunna efna, sem tryggir framúrskarandi samhæfni við öll venjuleg ABS grunnefni. Varan styður tvö almenn viðnámssvið fyrir iðnaðarframleiðslu: 10⁶–10⁹ Ω/sq fyrir almennar and-kröfur um truflanir og 10³–10⁵ Ω/sq fyrir miklar-leiðandi aðstæður. Það passar fullkomlega við útpressunarhitamótun og nákvæmni sprautumótunarferli, hentugur fyrir fjöldaframleiðslu áESD thermoform bakkar, andstæðingur-truflanir í þynnupakkningum og rafræn einangrandi plasthús.
Algeng framleiðsluvandamál og faglegar lausnir (praktísk reynsla í iðnaði)
- Vandamál 1: Svartir blettir, rákir og ójafn litur á ABS hitamótandi blöðum
Þetta vandamál á sér aðallega stað vegna ófullnægjandi forþurrkunar fyrir- masterbatch og afgangs kolsvarta þyrpingar. Rautt geymsluumhverfi lætur masterbatch gleypa raka, sem leiðir til lélegrar bræðslublöndunar við útpressun.
Lausn: Þurrkaðu masterbatchið við 80–85 gráður í 2–3 klukkustundir fyrir framleiðslu; Stilltu skrúfuhraða og vinnsluhitastig á viðeigandi hátt til að styrkja bræðsludreifingu, forðast niðurbrot í ofhitnun og tryggja slétt og einsleitt yfirborð laksins.
- Vandamál 2: Óstöðugt viðnám fullunnar vöru, mikill lotumunur
Óstöðugt fóðrunarhlutfall og ósamræmi seigja grunn ABS plastefnis eru helstu orsakir. Rúmmálsfóðrun leiðir oft til ójafnra skammta, sem leiðir til sveiflukennds-stöðugleikatruflanir ABSvörur.
Lausn: Notaðu þyngdarmælingar sjálfvirkt fóðrunarkerfi fyrir nákvæma hlutföll; festa bræðsluhraða grunn ABS efnis; framkvæma handahófskennda viðnámsgreiningu á blaðbrúnum og miðhlutum á 30 mínútna fresti meðan á samfelldri framleiðslu stendur til að tryggja stöðugan ESD árangur.
- Vandamál 3: Minnkuð höggseigja sprautumótaðra hluta við stóra skammta
Mikið-innihald kolsvarts mun örlítið draga úr hörku ABS fjölliða fylkisins, sem veldur auðveldlega brothættu broti á fullbúnum hlutum.
Lausn: Fyrir vörur sem krefjast vélræns styrks, blandaðu saman ákveðnu hlutfalli af-áhrifamikilli ABS grunnplastefni; stranglega stjórna hámarksskammtinum við 45% til að koma jafnvægi á leiðni og vélrænni eiginleika.
- Dæmi 4: Rennslismerki og suðulínur við ABS-sprautumótun
Óeðlilegur inndælingarhraði og hitastig stútsins valda lélegri bræðsluvökva í leiðandi masterbatch.
Lausn: Hækkaðu hitastig stútsins á réttan hátt, fínstilltu innspýtingarhraða og bakþrýstingsbreytur til að tryggja samræmda bræðslufyllingu og útrýma yfirborðsflæðismerkjum.
Verksmiðja


maq per Qat: leiðandi masterbatch til að lækka ESD gildi abs lak, Kína leiðandi masterbatch til að lækka ESD gildi abs lak framleiðenda, verksmiðju